Oggi nel settore alimentare ci sono molte più regole da seguire.
Le certificazioni di qualità, i protocolli internazionali e le ispezioni legati alla normativa HACCP non concedono margini d’errore. Mantenere standard igienici impeccabili è diventato un fattore critico per evitare sanzioni e proteggere la propria azienda. In questo scenario, la sanificazione costante degli ambienti è la priorità assoluta poiché ogni dettaglio viene esaminato dagli organi di controllo.
Esiste però un elemento cruciale che spesso viene sottovalutato, pur essendo la base di ogni attività: il pavimento dell’azienda.
Sicurezza alimentare e HACCP: perché il pavimento è il primo scudo?
La scelta di un rivestimento certificato e garantito è il primo passo fondamentale per superare i controlli HACCP ed evitare contaminazioni.
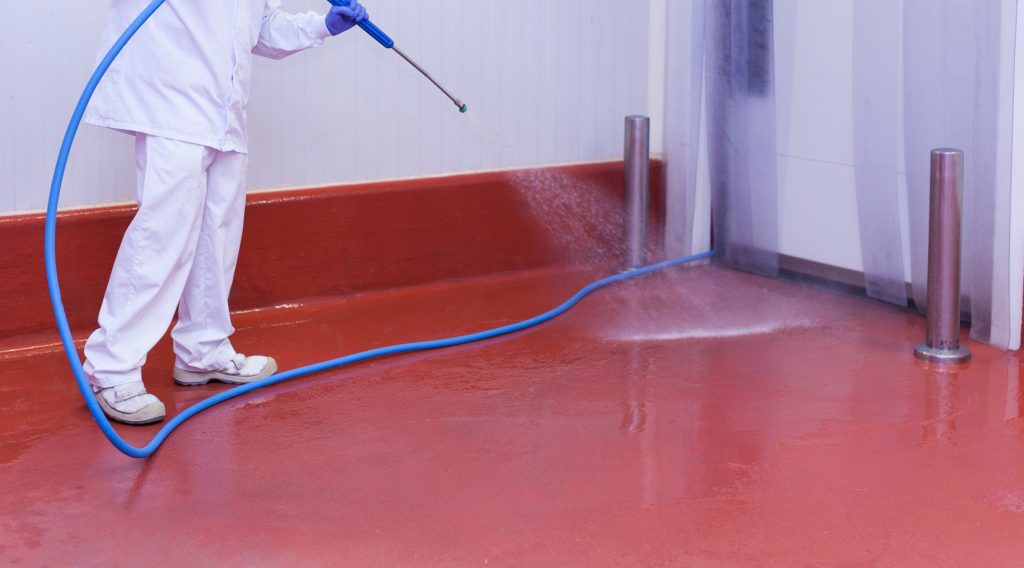
Nelle aziende alimentari, i pavimenti subiscono sollecitazioni estreme ogni giorno:
. Lavaggi frequenti ad alte temperature e shock termici
. Contatto prolungato con acidi organici e detergenti industriali aggressivi
. Calpestio pesante e movimentazione di macchinari
Un pavimento degradato, che presenta crepe, fessure o porosità, diventa il ricettacolo perfetto per sporco, umidità e proliferazioni batteriche. Per questo motivo, una superficie idonea e sicura è l’unica vera difesa per proteggere l’intera filiera produttiva, garantendo la totale tutela dei prodotti e del personale.
Cosa deve garantire una pavimentazione per essere a norma, specialmente nei settori alimentari?
Oggi nel settore alimentare ci sono molte più regole da seguire.
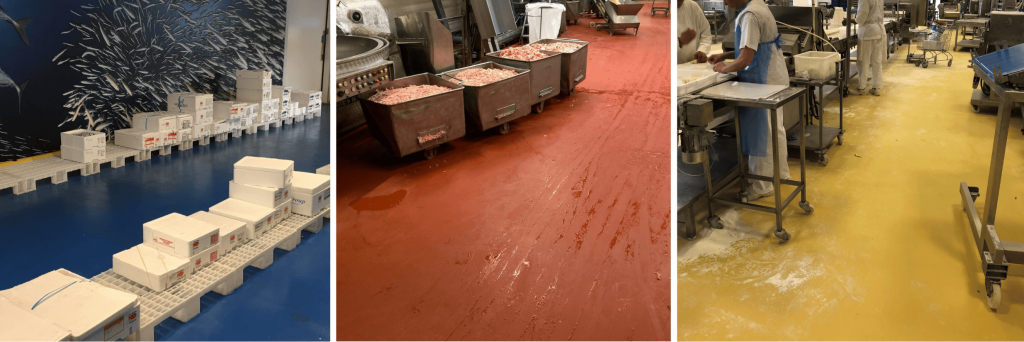
Negli ambienti dedicati alla produzione, lavorazione e confezionamento dei prodotti alimentari, i requisiti delle superfici non lasciano spazio a improvvisazioni: una pavimentazione industriale idonea non deve essere semplicemente resistente, ma un vero e proprio presidio igienico-sanitario attivo.
Per soddisfare i severi protocolli della normativa HACCP e superare i controlli degli organi ispettivi il rivestimento scelto deve garantire tre pilastri fondamentali:
- Assoluta impermeabilità e continuità: la superficie deve essere totalmente priva di fughe, giunti aperti o porosità. Questo è l’unico modo per impedire il drenaggio di liquidi organici, sangue animale, latte o soluzioni di lavaggio nel sottofondo, azzerando la formazione di focolai batterici e cattivi odori;
- Resistenza chimico-fisica estrema: l’ambiente alimentare è tra i più aggressivi in assoluto. Il rivestimento deve sopportare quotidianamente shock termici (come i lavaggi a vapore o le temperature delle celle frigorifere), l’azione corrosiva di acidi, grassi, zuccheri e l’impatto dei detergenti industriali usati per la sanificazione, oltre al costante calpestio e al transito di transpallet pesanti;
- Antiscivolo certificato: l’igiene deve camminare di pari passo con la sicurezza sul lavoro. In presenza di costanti residui liquidi o oleosi sul terreno, la pavimentazione deve garantire un grado di ruvidezza e grip adeguato, prevenendo scivolamenti e cadute del personale senza però ostacolare le normali operazioni di lavaggio.
Scegliere una soluzione che rispetti contemporaneamente tutti questi standard significa blindare l’azienda da contaminazioni crociate, fermi produzione e pesanti sanzioni amministrative.
Sterifloor®: la resina in busta che rivoluziona i pavimenti alimentari!
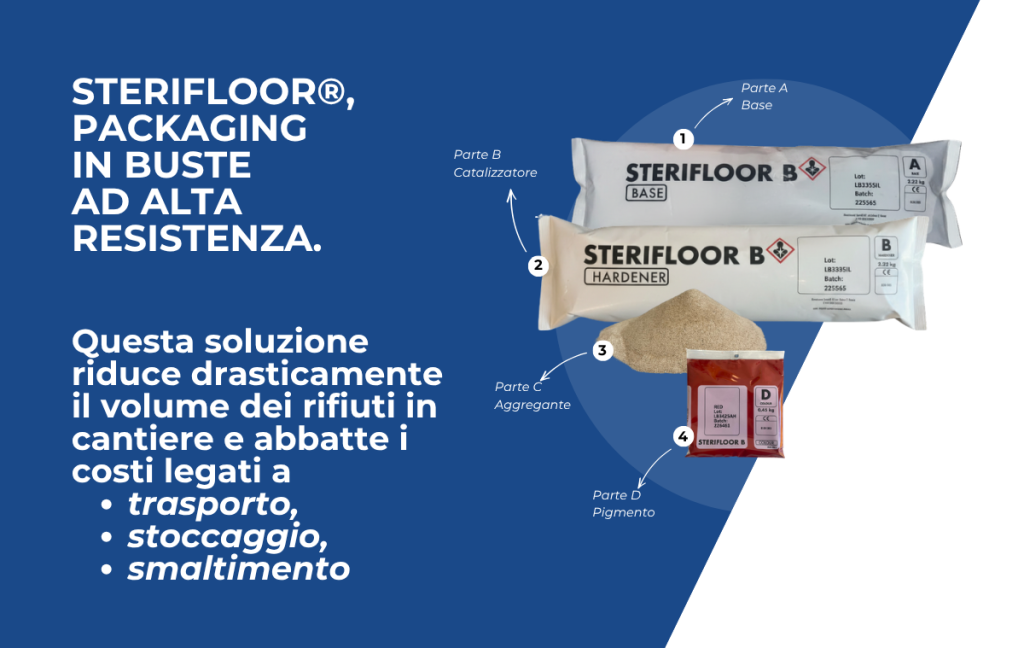
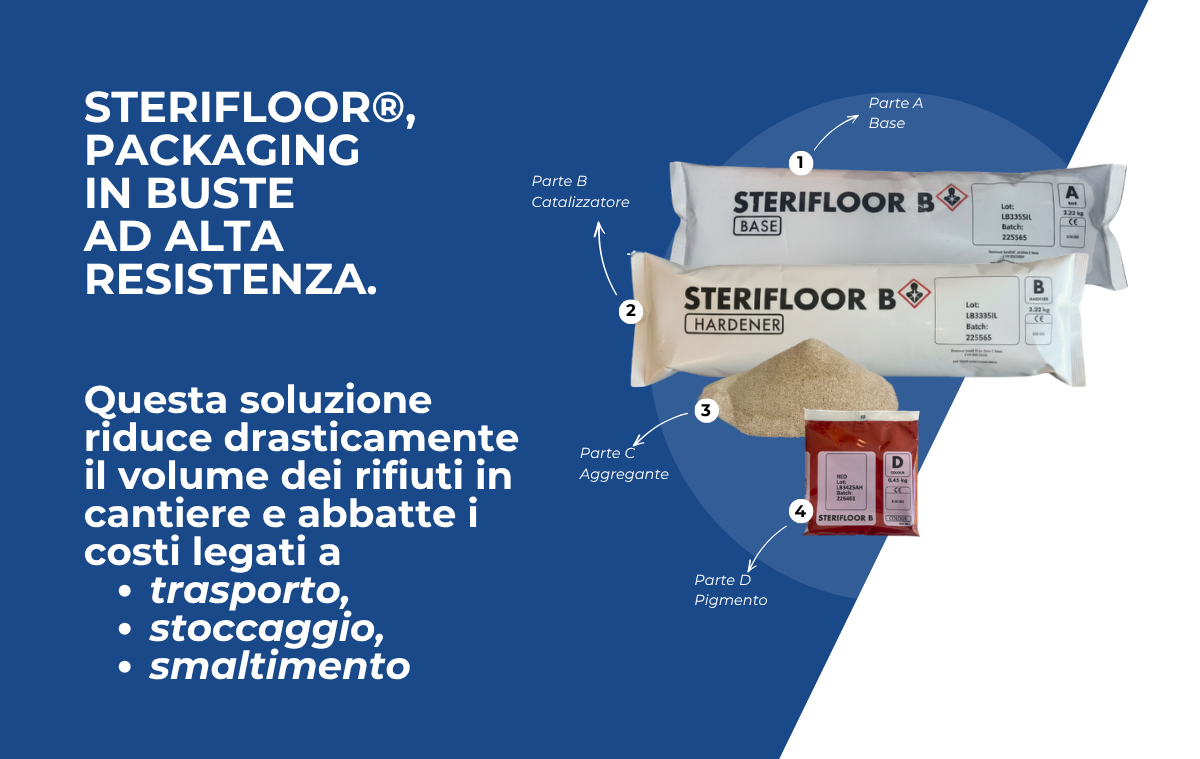
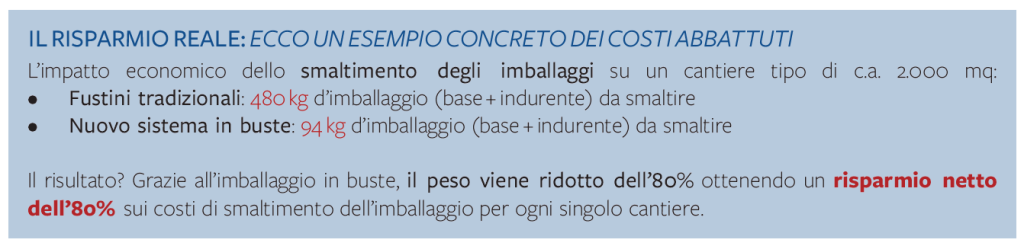
Se le prestazioni igieniche superiori sono il punto di partenza, qual è il vero elemento di rottura che distingue Sterifloor® da qualsiasi altra soluzione sul mercato? La risposta è nel packaging rivoluzionario: 4 componenti in pratiche buste flessibili.
Scopri di più anche su pareti e soffitti PERCHÈ STERICLEAN È LA SCELTA IDEALE PER LA VOSTRA AZIENDA? – Rivestimenti Speciali